-
全国咨询热线:
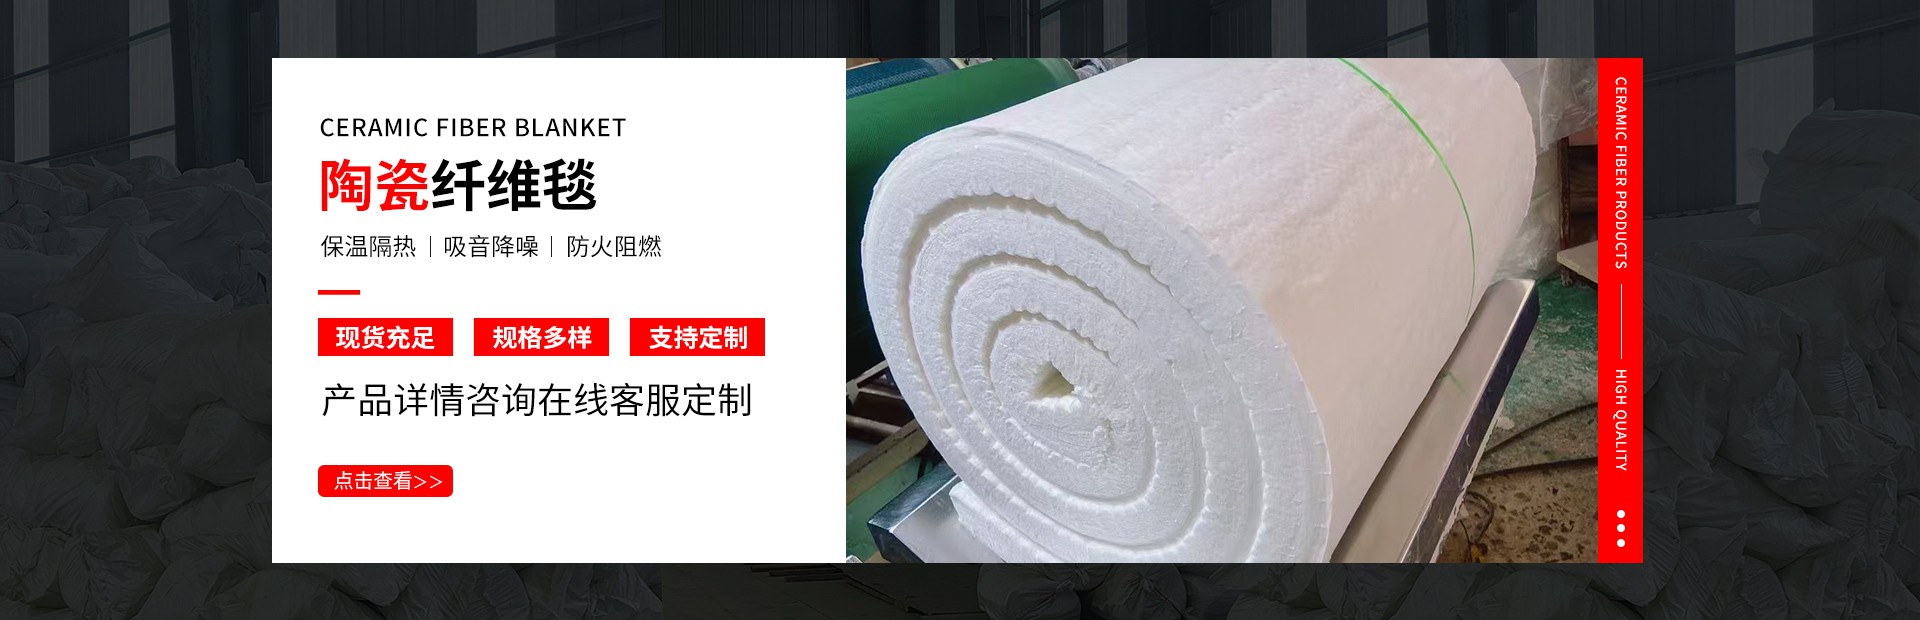
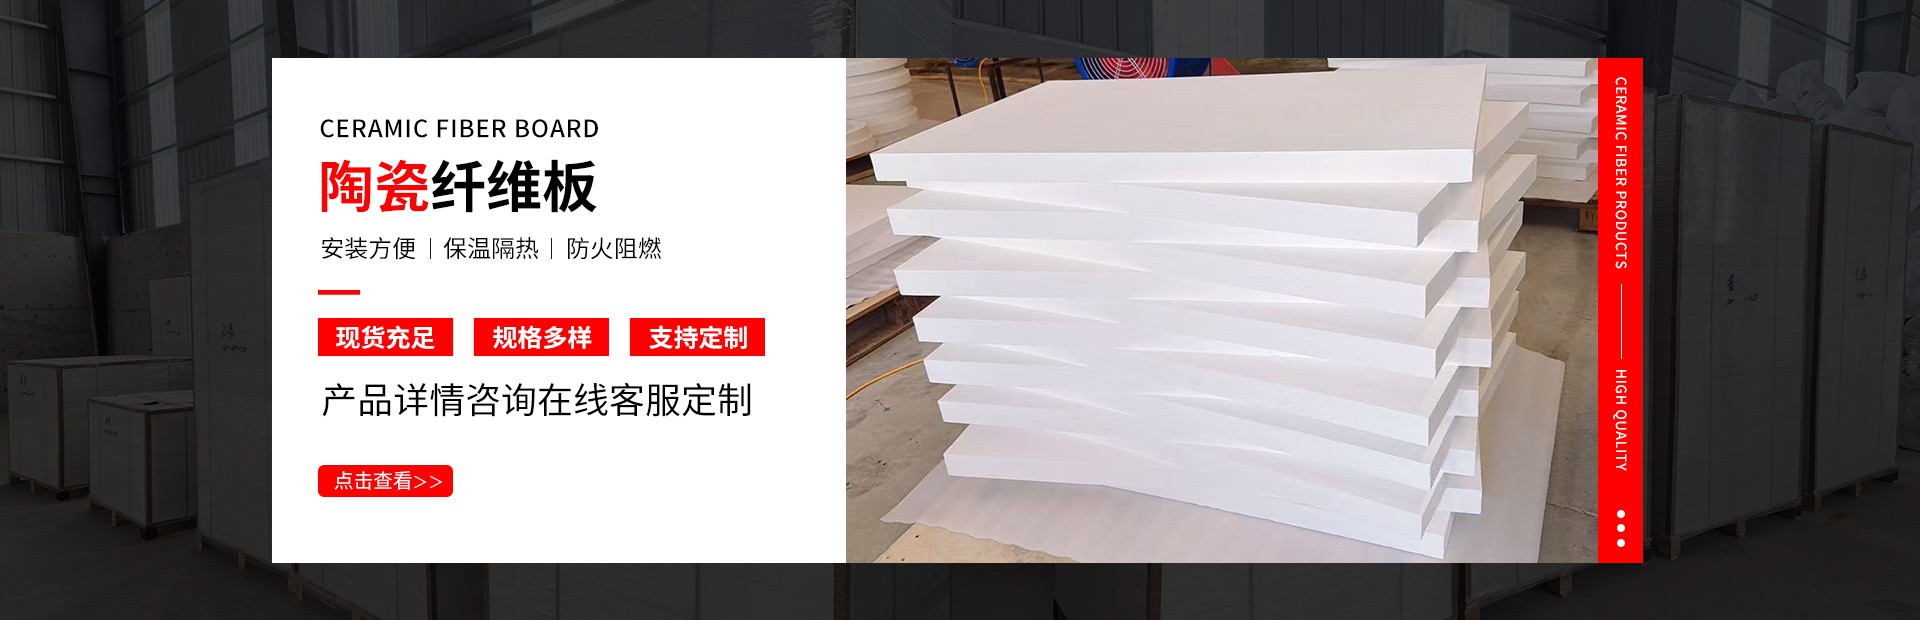
硅酸铝陶瓷纤维毯作为高温工业的核心隔热材料,应用于窑炉内衬、热力管道保温及高温设备防护。其耐高温性能虽强,但在长期使用中易因机械摩擦、热应力集中或化学腐蚀导致局部损坏。若未及时修复,可能引发隔热失效、设备过热甚至生产事故。
硅酸铝陶瓷纤维毯保温棉局部损坏(应急预案):
一、硅酸铝陶瓷纤维毯边缘开裂与毛糙:微米级损伤的精准修复
场景特征:边缘出现宽度<5mm的线性开裂或纤维毛糙,常见于安装过程中的机械拉扯或热循环导致的应力释放。
修复步骤:
预处理:佩戴防尘口罩与无粉手套,使用圆头剪刀沿开裂边缘裁剪,去除毛糙部分,裁剪宽度需比破损处大2-3mm,确保切口平整。
打磨处理:用细砂纸(800目以上)轻磨边缘,去除残留纤维毛刺,避免毛糙影响后续粘接。
粘接剂涂覆:选用耐高温粘结剂(如硅酸铝基胶),均匀涂抹厚度0.1-0.2mm,覆盖开裂区域两端各50mm。若开裂处位于贴合面,需在原安装表面同步补涂。
加压固化:使用聚四氟乙烯刮板轻压修复区,排出空气后静置24小时常温固化。若需紧急启用设备,可在60-80℃环境下烘干1-2小时加速固化。
技术要点:边缘修复需严格控制粘结剂厚度,过厚易导致热传导增加,过薄则影响粘接强度。某石化企业案例显示,修复后边缘区域导热系数仅增加0.03W/(m·K),隔热性能几乎无损。
二、局部孔洞:毫米级穿透损伤的立体修复
场景特征:孔洞直径<20mm,多由化学腐蚀或异物撞击引发,常见于化工窑炉的酸碱环境区域。
修复步骤:
补丁制备:根据孔洞形状裁剪同型号陶瓷纤维纸补丁,圆形孔洞补丁直径需大20mm,方形孔洞边长增加20mm,确保覆盖孔洞及周边5-10mm区域。
清洁处理:用压缩空气(压力≤0.2MPa)吹扫孔洞内外粉尘,若存在腐蚀残留物,需用工业酒精棉签擦拭清理。
多层粘接:在孔洞周边10mm范围内及补丁贴合面均匀涂抹粘结剂(厚度0.15mm),对齐粘贴后用刮板轻压3-5次排出空气。为增强牢固性,可在补丁外侧覆盖玻璃纤维补强布,用粘结剂固定,确保补强布边缘超出补丁10mm。
质量检测:固化24小时后,用手轻按补丁区域确认无松动,再用红外测温仪检测修复部位与周边温差。若温差>5℃,需重新检查粘结层是否存在空鼓。
技术要点:孔洞修复需优先选择与原毯化学成分一致的补丁材料,避免因热膨胀系数差异导致二次开裂。某钢铁企业实践表明,采用同材质补丁修复后,孔洞区域使用寿命延长至原毯的85%。
三、分层剥落:层间分离的结构性修复
场景特征:分层面积<100cm²,多由热震冲击或安装时粘结剂涂抹不均引发,常见于频繁启停的工业炉窑。
修复步骤:
分层剥离:用圆头美工刀挑起分层边缘,若仅局部松散,剥离松散部分保留完好底层;若完全分离,需取下上层并检查两层破损情况。
界面处理:用细砂纸打磨分层界面(底层上表面与上层下表面),去除老化粘结剂与粉尘,直至界面粗糙度达Ra3.2μm以上,增强粘结力。
重新粘接:在底层上表面均匀涂抹粘结剂(厚度0.2mm),对齐贴合上层后用刮板沿同一方向轻压,排出层间空气。放置不锈钢压块(500g压块对应100cm²面积)保持均匀压力,静置24小时固化。
边缘密封:固化后取下压块,在分层修复区域边缘补涂一圈粘结剂(宽度5-10mm),形成密封带防止水汽渗入。
技术要点:分层修复需严格控制压块压力,过压易导致纤维压缩变形,欠压则影响粘接强度。某热电厂案例显示,修复后分层区域抗拉强度恢复至原毯的92%。
四、大面积破损:贯穿性损伤的系统性修复
场景特征:破损面积>100cm²或存在贯穿性孔洞,多由设备检修时的机械碰撞或热应力引发。
修复步骤:
拆除清理:关闭设备电源,待温度降至常温后拆除破损毯,用压缩空气枪彻底吹扫安装表面,去除残留粘结剂与粉尘。
新毯裁切:按安装尺寸用专用裁切机裁剪新毯,尺寸比安装区域大5-10mm,确保边缘与周边完好纤维毯重叠5-10mm。
粘接安装:在安装表面均匀涂抹粘结剂(厚度0.2mm),贴合新毯后用刮板轻压排气,确保无褶皱、无空鼓。若存在重叠区域,需在重叠面补涂粘结剂增强连接,用耐高温胶带(宽度10-15mm)沿边缘粘贴加固。
性能验证:安装完成后静置24小时固化,启用设备后用红外测温仪检测温度分布,确保无局部高温点(温差≤3℃)。同时进行气密性测试(通入0.1MPa压缩空气,外侧涂抹肥皂水),无气泡即为合格。
技术要点:大面积修复需优先选择与原毯导热系数一致的新毯,避免因热阻差异导致设备能耗增加。某铝业公司实践表明,修复后炉膛温度均匀性提升12%,单吨铝电耗降低3.5%。
五、收缩缝修复:热膨胀导致的线性缺陷修复
场景特征:缝隙宽度≥5mm,多由陶瓷纤维毯在高温下的析晶与晶粒长大引发,常见于长期运行的工业炉窑。
修复步骤:
缝隙清理:用压缩空气吹扫缝隙内粉尘,若存在结块粘结剂,需用细砂纸轻轻打磨清理。
填塞材料:选用同等级陶瓷纤维毯作为填塞料,裁剪宽度比缝隙大10-15mm,确保填塞后能挤压密实。
深度填塞:将填塞料尽可能往缝隙深处塞入,直至挤不动为止,避免仅填充表面导致运行后脱落。
表面平整:用刮板轻压填塞区域,使其与原毯表面齐平,减少热流阻力。
技术要点:收缩缝修复需控制填塞料的压缩比,过压易导致纤维密度过高影响隔热性能,欠压则无法有效阻断热流。某玻璃企业案例显示,修复后缝隙区域热损失降低18%,炉体表面温度下降25℃。
结语:修复不是终点,而是延长寿命的起点
 您当前位置: